


1 קשיים טכניים בחיבור מסופי נחושת וחוטי אלומיניום
1.1 ישנו סרט תחמוצת על פני מוליך האלומיניום
יש זיקה חזקה בין מוליך האלומיניום לחמצן. גם בטמפרטורת החדר, תחמוצת אלומיניום צפופה (Al2O3) תיווצר על פני השטח ברגע המגע עם האוויר. סרט תחמוצת זה הוא בעובי של 2 ננומטר בלבד, אך הוא משולב היטב עם פני השטח של מצע האלומיניום. לעומת מוליכי נחושת, למרות שסרט התחמוצת על מוליך האלומיניום מונע התפשטות חמצן לתוכו, הוא גם ממלא תפקיד טוב בהגנה מפני קורוזיה באטמוספרה. אך השפעת הבידוד הטובה שלו מונעת את מעבר האלקטרונים ממוליך מצע אלומיניום אחד למוליך מצע אלומיניום אחר, כלומר, אלקטרונים יכולים לנוע רק בגוף מצע האלומיניום.
בגלל תכונה זו, לאחר הסרת מעטפת הבידוד בקצה חוט האלומיניום, נוצר סרט תחמוצת על פני מוליך האלומיניום במגע עם האוויר. כפי שמוצג באיור 1, האלקטרונים במוליך האלומיניום יכולים לנוע רק בחוט אלומיניום יחיד, אך אינם יכולים לנוע בין חוט האלומיניום לחוט האלומיניום. אם יש תופעה חלקית של חוטים שבורים בחבורה של חוטי ליבת אלומיניום, אז התנועה האלקטרונית בחוטים השבורים הללו תיחסם. בהשוואה לחוט האלומיניום לפני החוטים השבורים, ערך ההתנגדות יגדל והמוליכות תפחת.

לעומת זאת, פני השטח של מוליך מצע הנחושת אינם יוצרים במהירות סרט תחמוצת צפוף באוויר, כך שגם אם התיל נשבר, האלקטרונים בחוט השבור עדיין יכולים לנוע קדימה דרך חוטי נחושת אחרים. לכן, מנקודת מבט איכותית, כאשר אחוז מסוים של חוטים שבורים מתרחש בחוט הנחושת, למרות שהמוליכות מצטמצמת, הוא עדיין יכול לעמוד בדרישות השימוש.
1.2 קורוזיה אלקטרוכימית קיימת בחלקי המגע של מוליכים מנחושת ואלומיניום
איור 2 מציג את רצף הפוטנציאל האלקטרוכימי של חומרי מתכת שונים במי ים. ניתן לראות כי קיים הבדל פוטנציאלי כימי בין מתכת נחושת למתכת אלומיניום במי הים. כאשר שתי מתכות אלה קיימות באלקטרוליט בו זמנית, נוצר תא גלווני, ומתרחשת תגובה אלקטרוכימית. אטומי האלומיניום בחומר האלומיניום בעל פוטנציאל נמוך יעזבו את סריג הקריסטל ויאבדו אלקטרונים ויוצרים יונים לחים. מוליכים מאלומיניום שנמצאים בסביבה זו זמן רב יאכלו בהדרגה. תופעה זו נקראת קורוזיה אלקטרוכימית.
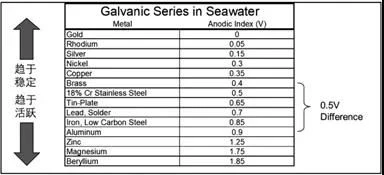
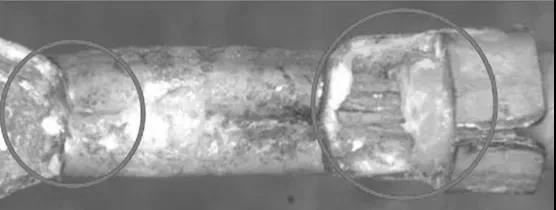
כאשר הלחות באוויר גבוהה או מכילה זיהומים מומלחים, תיווצר סביבת אלקטרוליטים אידיאלית. החלק שבו מסוף הנחושת וחוט האלומיניום נמצאים במגע ישיר יהוו סוללה ראשונית עם אלומיניום כאלקטרודה השלילית ונחושת כאלקטרודה החיובית. כפי שמוצג באיור 3, אם חלק החיבור אינו מטופל כהלכה, תתרחש קורוזיה אלקטרוכימית חמורה, והתכונות החשמליות והמכניות של חיבור הנחושת-אלומיניום יאבדו.
1.3 התכונות החשמליות והחוזק המכני של חוטי אלומיניום חלשים יותר מחוטי נחושת
בתנאי אותו קוטר חוט, המוליכות של חוטי אלומיניום חלשה יותר מזו של חוטי נחושת. לכן יש להשתמש בחוטי אלומיניום בקוטר גדול יותר מחוטי נחושת כדי להפחית את עמידותם כדי להשיג את הביצועים החשמליים המקבילים של חוטי נחושת.
בנוסף, חוזק המתיחה, הקשיות ותכונות מכניות אחרות של מוליכי אלומיניום חלשים יותר ממוליכי נחושת, ולכן הם אינם מתאימים לעיבוד למסופי אלומיניום כדי להתחבר לחלקים אחרים ברכב. מסופי נחושת יכולים להיחשב רק לחיבור עם חוטי אלומיניום, אך חלקי החיבור קלים. נזק מכני או נזק לעייפות, ולכן יש לנקוט באמצעי הגנה מתאימים במהלך היישום.
2 בסיס שיפוט לריתוך חוט אלומיניום ומסוף נחושת
2. 1 וודא ביצועים חשמליים טובים של חלק הריתוך
2.1.1 ודא שגודל חוטי האלומיניום שנבחר שווה ערך לחוט נחושת
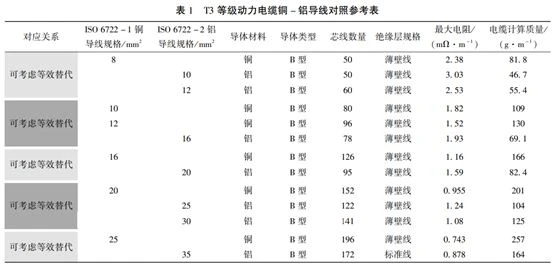
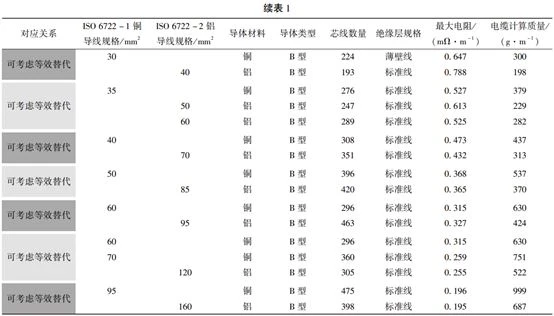
נכון לעכשיו, תקן חוטי הנחושת הנפוץ בענף הוא ISO6722-1 [1], ותקן חוטי האלומיניום הוא ISO 6722-2 [2]. ההחלפה המקבילה של חוטי אלומיניום חייבת לקחת בחשבון את המאפיינים של מוליכות דומה, כושר נשיאת זרם, עקומת דרטינג ומאפיינים אחרים של חוטי הנחושת שהוחלפו, כדי להחליף את חומר המוליך ולשמור על אסטרטגיית ההגנה המקורית על המעגל.
טבלה 1 מפרטת את טבלת ההשוואה של מפרט חוטי אלומיניום וחוטי נחושת שיכולים להיחשב להחלפה שווה ערך. ניתן להשתמש בטבלה זו כהפניה להחלפה שווה ערך של חוטי נחושת-אלומיניום, ונדרשים אימות ואישור ביישומים ספציפיים.
2.1.2 התנועה החופשית של אלקטרונים בין חוטי אלומיניום מתממשת על ידי ריתוך קולי
ריתוך אולטרסאונד משתמש בגלי רטט בתדירות גבוהה המועברים למשטחים של שני עצמים לריתוך. בלחץ, המשטחים של שני האובייקטים מתחככים זה בזה כדי ליצור מיזוג בין שכבות מולקולריות (ראה איור 4).

באמצעות שיטה זו ניתן להרוס ביעילות את סרט התחמוצת על פני חוט האלומיניום, ולממש את התנועה החופשית של אלקטרונים בין מוליכי חוט אלומיניום שונים (ראה איור 5).

באמצעות אותה שיטה, ניתן גם להשיג מיזוג ברמה מולקולרית בין מצע הנחושת של המסוף לבין מצע האלומיניום של החוט, כדי להשיג ביצועים חשמליים טובים. הערכת ביצועי הריתוך הקולי בתחום רתמת החיווט ברכב עושה שימוש בדרך כלל בתקן USCar38-2016 [3]. במהדורה זו של התקן ניתנו קריטריוני ההערכה לריתוך מסופי נחושת וחוטי אלומיניום. שיטות ההערכה והקריטריונים למוליכות החשמלית זהים לאלה של מסופי נחושת וחוטי נחושת.
2.2 וודא תכונות מכניות טובות של חלק הריתוך
מכלול הכבלים ייחשף לסכנת משיכה על ידי כוחות חיצוניים במהלך השימוש, במיוחד עבור כבלי סוללה עם חתכים גדולים. כוחות חיצוניים לרוב פועלים ישירות על כבל בודד. עבור מעגלים חשמליים המשתמשים בחוטי אלומיניום, החוזק המכני החלש יחסית נמצא ליד אזור חיבור הריתוך. לדוגמא, בתהליך הרכבת חוטי הסוללה, כאשר ההתקנה לא נוחה, המפעיל ימשוך את החוט כדי ליצור משיכה ישרה לכיוון החוט, או יפעיל כוח קריעה בניצב למשטח הריתוך על החוט. לכן, בעת תכנון מבנה הטרמינל, יש לשקול אמצעי הגנה מספקים כדי להתנגד לכוח המשיכה הישיר וכוח הדמעה.
תקן USCar38 [3] קבע את הגבול התחתון של חוזק המשיכה אליו יש להגיע כאשר מפרט שונה של חוטי אלומיניום מחובר למסופי נחושת. עבור חוטי אלומיניום בקטרים גדולים של חוטים (≥10 מ"מ 2), תקן USCar38 [3] אינו מציין בבירור את הגבול התחתון של עוצמת הקליפה, והמהנדס של היצרן&# 39, נותן בדרך כלל את הגבול התחתון המומלץ.
2. 3 וודא עמידות טובה בפני קורוזיה אלקטרוכימית של החלקים המולחמים
כדי למנוע קורוזיה אלקטרוכימית של חלק הריתוך של מסוף הנחושת וחוט האלומיניום, המפתח הוא לבודד את חלק החיבור מהסביבה הלחה או המלוחה. ישנן שתי שיטות איטום ריתוך קולי הנפוצות: איטום צינור מתכווץ בחום כפול דופן (איור 6) ואיטום דבק חם להמיס (איור 7). שתי שיטות אלה יכולות לעמוד בדרישות המפרט במבחן האימות הסביבתי הסופי, אך בהתחשב בדרישות הנזילות של הדבק בחלל ההזרקה במהלך תהליך ההדבקה של המסה החמה, יש לשמור על עובי הקיר של דבק ההמסה החמה לפחות 2.5 ~ 3 מ"מ. כתוצאה מכך, נפח החלק של חיבור המסוף לאחר הטיפול באיטום הוא גדול יחסית, ולא ניתן להשתמש בו במרחב הצר של סביבת ההעמסה. עובי הקיר של הצינור המתכווץ בחום כפול-קיר לאחר טיפול מכווץ את החום הוא 1 ~ 1.5 מ"מ, ולכן לאיטום של הצינור המתכווץ לחום כפול-קיר יש מגוון רחב יותר של יישומים.
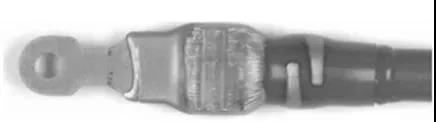
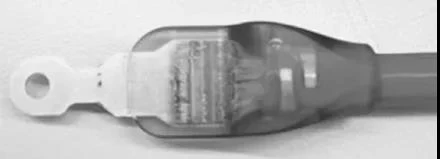
הצינור המתכווץ בחום הכפול מכונה בדרך כלל צינור הניתן לכווץ בחום. הוא מחומם בטמפרטורה גבוהה והקיר החיצוני מתכווץ, והדבק המוצק על הקיר הפנימי נמס לדבק נוזלי.
הצינור המתכווץ בחום הכפול מכונה בדרך כלל צינור הניתן לכווץ בחום. הוא מחומם בטמפרטורה גבוהה והקיר החיצוני מתכווץ, והדבק המוצק על הקיר הפנימי נמס לדבק נוזלי. לאחר זרימה מלאה, הוא מכסה את חלק החיבור המסוף ואת פני עור בידוד התיל, והוא אטום לאחר אפקט קירור וריפוי. ניתן להעריך את אפקט האיטום של חלק החיבור באמצעות בדיקת ספריי המלח. קריטריוני ההערכה יכולים להתייחס ל- GMW3191 [4].
2. 4 ודא כי יכולת ייצור טובה של חלקים מרותכים
ריתוך אולטרסאונד הוא תנועה יחסית הדדית יחסית של שני משטחי חומר בלחץ ותדר מסוימים. תנועת החיכוך גורמת לשני המשטחים להתמוסס בטמפרטורה גבוהה וליצור מיזוג שכבות מולקולריות. בדרך כלל הטרמינל קבוע על ציוד הריתוך, והחוט מבצע תנועת גומלין בתדירות גבוהה יחסית למסוף הקבוע. לכן, הטרמינל צריך להיות בעל מבנה אמין לתיקון. ניתן לבדוק ולבחון את איכות אפקט הריתוך על פי דרישות כוח המשיכה הישר המוגדרות בתקן USCar38 [1] ודרישות כוח הדמעות המומלצות על ידי הלקוחות.


