


הזרם הנוסף הנכון, מתח נוסף, גודל המעגל, כוח ההדבקה, יכולת מד החוט, המבנה, שיטת הסיום ותכונות הבטיחות, כגון נעילה קדימה, אנשי קשר עצמאיים לחלוטין, קוטביות וכישורי הסוכן מתקיימים, אז בקיצור, מצאת המחבר המושלם למים.
ראשית כל, הבינו כי הטרמינל כולל שלושה חלקים עיקריים: אזור הפלאגין, אזור המעבר ואזור החיתוך (ראו האיור להלן). זה עוזר לנו להבין. כפי שהשם מרמז, אזור הפלאגין הוא החלק שבו המסוף מחובר למחצית השנייה של הטרמינל. חלק זה תוכנן על ידי מעצב המחברים העמיד למים כדי להתחבר למסוף התחת ולעבוד בצורה מסוימת. אם המפרק מעוות במהלך תהליך ההתכווצות, הביצועים של המחבר העמיד למים יופחתו.
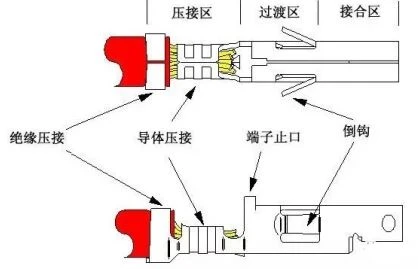
אזור המעבר מתוכנן להיות בלתי מושפע גם במהלך תהליך ההתכווצות. אם תשנה את המיקום של החלק האלסטי או את תחנת הטרמינל, הדבר ישפיע על ביצועי המחבר העמיד למים.
אזור הכיווץ הוא החלק היחיד המתוכנן להיות מושפע מתהליך החיסוך. השתמש בציוד הסיום המומלץ על ידי יצרן המחברים העמיד למים כדי ללחוץ את אזור ההתכווצות ולאחר מכן להתחבר היטב לכבל. באופן אידיאלי, כל מה שאתה עושה כדי לכווץ את הטרמינל בכבל קורה רק באזור החיתוך.
עיין באיור שלהלן לדוגמא של כיווץ שבוצע כראוי. אזור כיווץ הבידוד דוחס את הבידוד אך אינו חודר אותו. המרחק בין ליבת החוט (או מברשת) לבין החלק הקדמי של אזור החיתוך של המוליך שווה לפחות לקוטר של מוליך הכבלים. לדוגמה, כבל בגודל 1.02 מ"מ (18 AWG) צריך להאריך לפחות .040" ;. ניתן לראות את הבידוד והמוליך בין הבידוד לאזור החיתוך של המנצח. אזור החיתוך של המנצח מתלקח בקצות הכניסה והזנב. אזור המעבר ואזור החיבור נשארים ללא שינוי לפני ואחרי תהליך ההתכווצות.
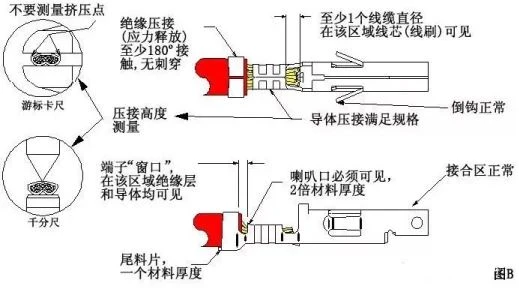
אם מסוף הקרימפ שלך נראה שונה מהטרמינל שבתרשים ב ', יתכן שזה נובע משגיאה בתהליך ההתכווצות. להלן 13 הבעיות הנפוצות ביותר שעשויות להופיע בתהליך ההתכווצות וכיצד להימנע מהן.
1. גובה החיתוך קטן מדי
גובה החיתוך הוא גובה החתך של אזור החיתוך של גוף המנחה לאחר הצפוף, והוא המאפיין החשוב ביותר של כיווץ טוב. יצרנית המחבר העמיד למים מספקת את גובה החיתוך של כל תקן כבל המתוכנן למסוף. טווח הגובה או הסבילות הנכונה לכבל נתון עשוי להיות קטן עד 0.002" ;. תחת סטנדרטים כה קפדניים, חשוב מאוד לוודא שמכונת ההתכווצות הותקנה כהלכה כדי להשיג כיווץ טוב.

גובה כיווץ קטן מדי (איור I) או גדול מדי (איור II) אינו יכול לספק כוח כיווץ קבוע (הדבקות במסוף הכבלים), ויפחית את כוח משיכת הכבל ואת הזרם המדורג. באופן כללי, זה עדיין זה יגרום לביצועי מפרק הדחיסה לרדת בתנאי עבודה לא תקינים. אם גובה הצביטה קטן מדי, הליבה או המתכת באזור כיווץ המוליכים עלולים להישבר.
2. גובה החיתוך גדול מדי
גובה החיתוך גדול מדי. גובה החיתוך אינו יכול להדק כראוי את ליבת החוט, ולגרום למרחב לא יעיל באזור החיתוך מכיוון שאין מספיק מגע מתכת למתכת בין ליבת החוט לבין המתכת הטרמינלית.

הפתרון לבעיות מס '1 ו -2 הוא פשוט: כוונן את גובה ההתכווצות של המוליך במכונת הצריבה. בעבודה עם מכונת החיטוי בפעם הראשונה, השתמש במקלר או במיקרומטר המוצג באיור ב ', כדי לוודא שגובה הצביטה נמצא בטווח שצוין, ולבדוק מחדש בתדירות הנדרשת במהלך העבודה כדי לשמור על ההתכווצות הנכונה. גוֹבַה.
3. אזור כיווץ הבידוד קטן מדי
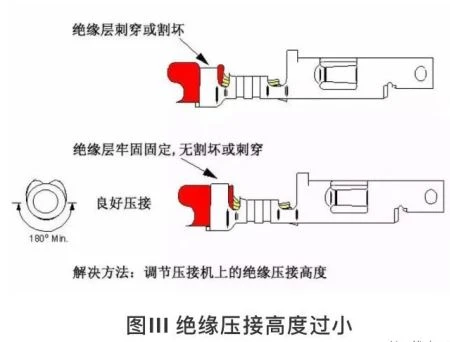
בשל מגוון סוגי הבידוד והעוביים, יצרני המחברים העמידים למים בדרך כלל אינם מספקים את גובה החיתוך של שכבת הבידוד. כיווץ הבידוד מספק הקלה במתח לאזור החיתוך של המנצח, כך שליבת החוט לא תישבר כאשר הכבל כפוף. אזור כיווץ בידוד קטן מדי יגרום ללחץ מתכת מופרז באזור כיווץ הבידוד ויחליש את תפקודו להפגת מתחים.
4. אזור כיווץ הבידוד גדול מדי

רוב סוגי כלי החיתוך יכולים להתאים את גובה החיתוך לבידוד ללא תלות בגובה החיתוך של המנצח. התאמה נכונה גורמת למסוף להדק את שכבת הבידוד לפחות 180 מעלות, ולא יחדור את שכבת הבידוד. כאשר הקוטר החיצוני של חלק הבידוד של המסוף קרוב לזה של הקוטר החיצוני של שכבת בידוד הכבלים, השיטה הטובה ביותר היא טכנולוגיית IDT.
5. ליבה רופפת
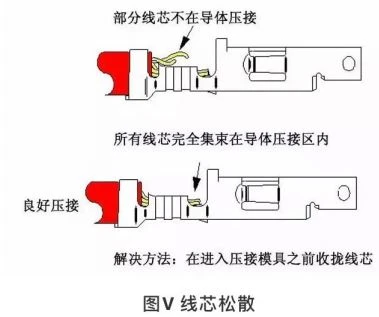
ליבות רופפות (איור V) הן סיבה שכיחה נוספת לבעיות כיווץ. אם כל הליבות אינן סגורות לחלוטין באזור כיווץ המוליכים, כוחם ויכולת הנשיאה הנוכחית של חלקי החיתוך יפחתו מאוד. כדי להשיג כיווץ טוב, יש לעמוד בגובה הקרימפ שצוין על ידי יצרן המחברים העמיד למים. אם לא לכל הליבות יש השפעה על גובה הקרימפ וחוזק הקרימפ, הביצועים של הצמד לא יעמדו בדרישות שצוינו.
באופן כללי, קל לפתור את הבעיה של ליבות רופפות. אתה רק צריך להרכיב מחדש את הכבלים לצרור ולאחר מכן להכניס אותם למסוף החיתוך. אם קילוף שכבת הבידוד מהכבל הוא פעולה נפרדת, הליבות עלולות להיות מופרדות בטעות במהלך תהליך הטיפול או הקיבוץ. השתמש בתהליך הפשטה ותחזוקה כדי להסיר את שכבת הבידוד כך שרוול הבידוד לא יוסר לגמרי מהכבל עד שהוא מוכן להיסחט על הכבל עם הטרמינל, מה שעוזר למזער את הבעיה של ליבות רופפות.
6. אורך הפשיטה קצר מדי
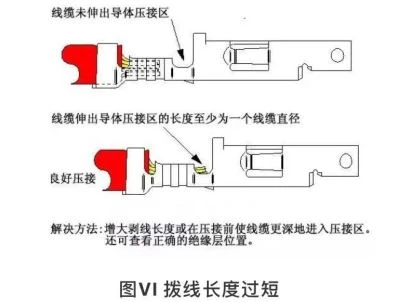
אם אורך ההפשטה קצר מדי, או שהכבל אינו מוחדר לחלוטין לאזור החיתוך של המוליך, ייתכן שהסיום לא יגיע לכוח המשיכה שצוין כיוון שהמגע המתכת למתכת בין הכבל והמסוף מצטמצם. כפי שמוצג באיור VI, אורך הכבל המופשט קצר מדי (שים לב ששכבת הבידוד נמצאת במיקום הנכון), והמרחק מהחלק הקדמי של אזור החיתוך של המנצח אינו יכול להשיג את הקוטר החיצוני הכבל הנדרש. הפתרון פשוט: הגדל את אורך הפשיטה של מכשיר ההפשטה לערך הנקוב של הטרמינל.
7. הכבל מוכנס עמוק מדי
בעיה נוספת של כיווץ הקשורה באורך הפשיטה הקצר מתרחשת כאשר הכבל מוכנס עמוק מדי לאזור החיתוך. כפי שמוצג באיור השביעי, שכבת הבידוד מוחדרת רחוק מדי קדימה לאזור החיתוך המבודד, והמוליך משתרע לאזור המעבר. ביישומים מעשיים, הדבר עלול לגרום לשלושה מצבי כשל. שניים מהם נובעים מהפחתת מגע מתכת למתכת באזור החיתוך של המוליכים, מה שמפחית את הזרם המדורג וכוח המשיכה של הכבלים. המגע בין מתכת ופלסטיק אינו חזק כמו מגע מתכת למתכת, והוא אינו מוליך חשמל.
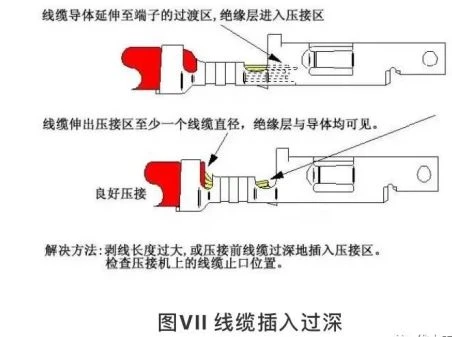
מצב הכשל השלישי עשוי להופיע כאשר המחבר העמיד למים מופעל. אם הכבל משתרע רחוק מדי לאזור המעבר, קצה מסוף הפינים פוגע בכבל, מה שעלול למנוע היושבות מלאה של המחבר העמיד למים, או עלול לגרום לכניסת הפין או השקע. מצב זה נקרא התנגשות סופנית.
במקרים קיצוניים, גם אם הטרמינל יושב במלואו במארז, הוא יידחק מהחלק האחורי של הדיור. כדי לפתור בעיה זו, וודא כי אין להשתמש בכוח רב בכדי להכניס את הכבל למכונת החיתוך כך שיחלוף על פני תחנת הכבלים של מכונת החיטוי, או התאם את מיקום עצירת הכבל כדי לאתר בצורה נכונה באופן צירי את כבל הכבל המופשט. .
8." בננה" מסוף (כיפוף מוגזם)
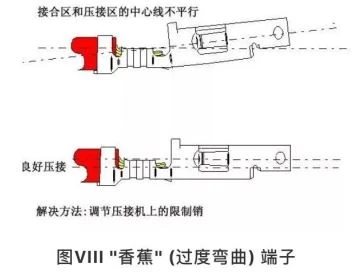
אחת מבעיות ההתכווצות החיות ביותר נקראת" בננה" כיווץ (איור VIII), מכיוון שמסופי החיתוך הם בצורת בננה. זה מקשה על הכנסת הטרמינל לבית, מה שעלול לגרום להתנגשות הטרמינל. ניתן לפתור בעיה זו בקלות על ידי התאמת המיקום של סיכת ההגבלה על מכונת החיסוך. סיכה קטנה זו ממוקמת במכונת החיתוך ויוצרת קשר עם אזור ההדבקה של הטרמינל כאשר אזור החיתוך נחסך בכבל. במהלך תהליך ההתכווצות נעה כמות גדולה של מתכת בקצה אחד של הטרמינל (באזור החיתוך). כוח כה גדול נוטה לאלץ את חזית המסוף להטות כלפי מעלה, אלא אם כן הוא מוגבל על ידי" סיכת הגבלה" ;.
9. החיתוך רחוק מדי קדימה
בעיית קריסה ברורה יותר היא שאזור המעבר ניזוק חלקית, כפי שמוצג באיור IX. במסוף המאויר, הבליטה האנכית היא תכונה עיצובית הנקראת" תחנת טרמינל" ;. תפקידו למנוע את הכנסת המסוף עמוק מדי לתוך הבית. אם התחנה נהרסת לחלוטין, הטרמינל בפועל יידחק לכל אורך הבית.
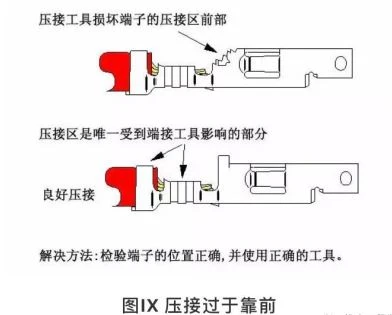
הפתרון פשוט יחסית: הסיבה לבעיה זו היא המיקום הלא נכון של הטרמינל ורצועת המתכת (רצועת המתכת שאליה מחובר הטרמינל כשאתה מקבל את הסחורה מהיצרן) ביחס למכונת החיתוך. כל שעליך לעשות הוא לשחרר את המצע של הכלי הניתן להחלפה וליישר את מכונת החיתוך מחדש כדי לפתור את הבעיה.
10. הפעמון קטן מדי
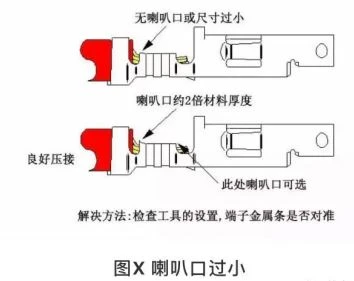
הגודל הנכון של הפעמון (איור X) הוא בערך פי שניים מעובי החומר הסופי. לדוגמה, אם הטרמינל עשוי מחומר בעובי של .008", פעמון הפעמון צריך להיות בערך .016" ;. למרות שסטייה של כמה אלפיות סנטימטר לא תשפיע באופן מהותי על ביצועי הטרמינל, אם חסר לו פעמון פעמון או שהוא פחות מעובי החומר הסופי, תהיה סכנה של חיתוך הליבה. צמצום הגרעין הנותר יפחית את חוזק הסיום. כדי לתקן בעיה זו, ודא שהאגרוף והסדן בציוד החיתוך מיושרים כראוי.
11. הפעמון גדול מדי
בעיות יכולות להתרחש גם אם הפעמון גדול מדי (איור Xl), מכיוון שזה יקטין את השטח הכולל של אזור החיתוך הטרמינלי במגע עם הכבל. ככל שמשטח המגע בין הכבל למסוף קטן יותר, כך כוח המשיכה של הכבל קטן יותר. אם גובה הקרימפ נכון, הבעיה עלולה להיגרם כתוצאה מבלאי כלי ויש להחליפו.

12. חומר הזנב ארוך מדי
במהלך תהליך ההתכווצות, חומר הזנב נחתך מהטרמינל. אם הזנבות שנשמרו ארוכות מדי (איור XII), יתרחשו בעיות. כאשר הטרמינל מוכנס לתוך הדיור, חומר הזנב המתכתי הארוך מדי יבלוט בחלקו האחורי של המחבר העמיד למים, ויגרום לקשת בין המגעים הסמוכים של המחבר העמיד למים כאשר מתח גבוה יותר. אם חומר הזנב בחזית המסוף ארוך מדי, הוא יפריע לחיבור המחבר העמיד למים ויגרום ל" התנגשות סופנית" ;.
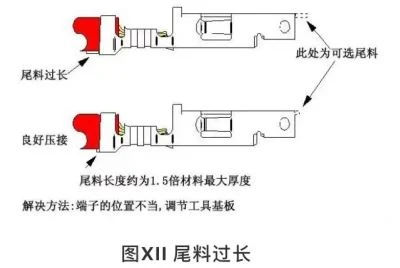
הפתרון פשוט יחסית: התאם את המצע במכונת החיסונים כך שהטרמינל יהיה ממוקד כראוי במכונת החיתוך. סימן נוסף לכך שהטרמינל אינו מרוכז כראוי הוא כי הפעמון אינו נוצר כראוי. זה קורה כי לפה הפעמון ולכלי הזנב יש מערכת יחסים מרחבית.
13. עיקול עיקול
למרות שכיפוף הדוקר אינו נגרם בהכרח מתהליך כיווץ לא נכון, המחבר העמיד למים עדיין ייכשל. הדוקר (איור XIII) עשוי להיות כפוף יתר על המידה כלפי פנים או כלפי חוץ, דבר שישפיע על יכולתו של הטרמינל להינעל במלואו לתוך בית הפלסטיק. הנזק של הדוקר עשוי להיגרם מהידוק יתר של גלגל החיכוך על מחזיק הפיר של מכונת הכיווץ כשהמסוף נפרש מהסליל, או מהטיפול לאחר שהמסוף נכרס על הכבל. בדרך כלל הכבלים המסתיימים נאספים ומאוחסנים או נשלחים למקום אחר במפעל. במהלך תהליך הצירוף, או כאשר כל כבל שהסתיים מוסר מהרתמה, גם הדוקרנים עלולים להתכופף.
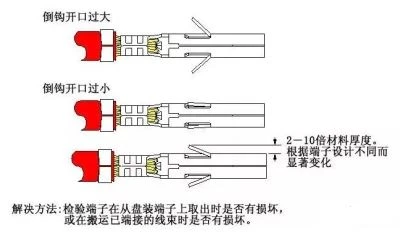
אם הנזק מתרחש במכונת החיתוך, יש להתאים את אטימות גלגל החיכוך, ויש צורך רק למנוע מהסליל הסופי להתגלגל בגלל משקלו שלו. אם הבעיה נעוצה בתהליך הרצועה, נדרשת רתמת חוט קטנה יותר או הליכי טיפול משופרים.


